四边封代工到了使用与维护先确认哪些条件
四边封代工进入使用与维护阶段,先不要看到一批成品外观正常就继续长时间生产。生产负责人要把薄膜批次、热封刀状态、成型模具、温度和压力记录,与成品封边、漏气或开口异常对应;只要故障记录、维护条件或备件规格没有对上,就先降速观察或暂停相关工位,安排测量和小批验证,避免同一问题反复停机。
现场资料先核对哪些
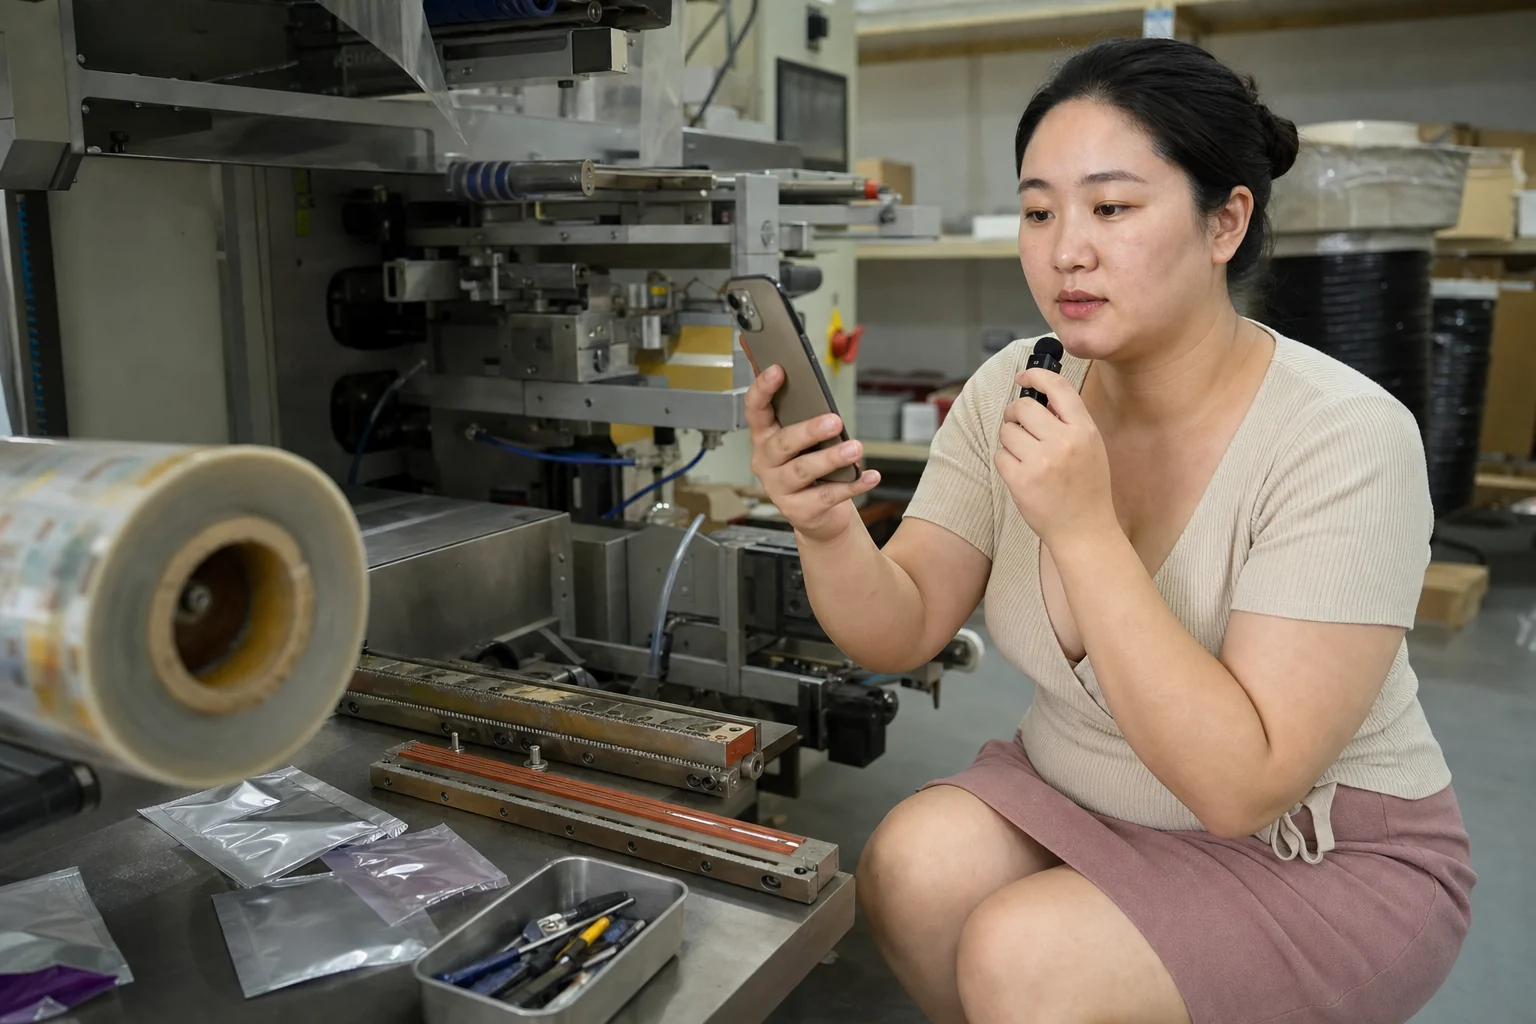
生产人员先收集最近几批薄膜的材质、厚度、宽度、批次和存放状态;设备人员记录热封刀、加热块、成型模具、压轮和传感器的型号、安装位置、使用时长与更换记录;质量人员整理封边宽度、温度曲线、压力设定、抽检结果和客户确认样。四边封代工的维护记录要能指向具体班次和薄膜批次,不能只写“设备已保养”。
如果换过薄膜供应商、热封刀材料、模具版本或控制参数,要在交接单上标明变更原因和生效批次。没有确认版参数、旧件照片或备件标签的项目,先留在待确认区,不直接沿用上一次设定。
故障记录怎样和维护动作对应
把异常按封边、成型、走膜和检测四类登记。封边发虚或开口时,回看热封刀平整度、温度稳定性、压力和薄膜批次;袋型偏移时,核对走膜张力、导向位置和模具定位;漏气或外观褶皱时,检查封边宽度、压合同步和薄膜含水或存放状态。每条记录写明时间、班次、产品批次、发生位置和临时措施。
同一故障只要跨两个班次出现,就把维护前后参数、换件时间和抽检结果放在同一张表里。没有实测或试产依据的原因,只写成“需按现场记录、实物或小批试产核对”,不把一次调整后的正常样品当成长期结论。
哪些信号应先暂停
热封温度上下波动超出确认范围、封边宽度连续偏离、薄膜走偏需要频繁手动纠正、同一位置重复漏气、备件尺寸与安装位不符时,先暂停相关工位并隔离异常批次。设备人员记录温度、压力、速度和刀口状态,质量确认抽样范围,生产安排替代工位或调整计划,采购同步备件供应商。
为什么小异常会变成重复停机
四边封代工中,热封刀轻微磨损、模具定位偏差或薄膜批次变化,可能先表现为偶发褶皱,随后被速度提高和连续生产放大。继续运行的条件应是故障原因有记录、维护动作可追溯、首件和小批抽检通过;“还能封住”不能代替对封边强度和外观稳定性的确认。
供应商怎样比较维护支持
比较四边封代工设备和备件供应商时,不只看备件单价。采购可以记录图纸或样件确认速度、故障响应时间、热封刀与模具的尺寸一致性、补件次数、远程指导是否形成记录;设备人员提供换件工时和调试时间,质量提供维护前后抽检结果,财务把材料、人工、运输和停机损失分开核算。
两家供应商报价接近时,优先比较谁能把旧件状态、安装尺寸和参数变化转成可核对的资料。一次远程调参成功不代表长期稳定,应按连续批次复盘故障复发次数、备件到位时间和首件通过率,再决定扩大采购或保留小单验证。
交接和下一班如何复盘
维护交接前,生产交当前薄膜批次与产量,设备交温度曲线、换件记录和异常位置,质量交首件与抽检照片,仓库交备件箱号和存放状态,计划人员确认停机窗口与恢复条件。缺少关键数据时,设备保持观察或待确认,不把口头说明当作继续生产依据。
下一班先复核异常批次、隔离标签和待换备件,再看首件安装调试通过率、重复停机次数、备件到位时间和维护工时。首件安装调试通过率可按首次试产通过的工位数除以试产工位总数计算;连续两个批次下降时,先查薄膜批次、参数记录和刀具状态,再决定调整保养周期、备件规格或生产速度。
问:四边封代工到了使用与维护先确认哪些条件?
答:先确认薄膜批次、热封刀和模具状态、温度压力记录、封边检验结果及备件规格,再决定继续生产、维护或暂停;关键记录缺失时保持待确认。
问:封边偶发开口,能否只提高温度继续生产?
答:不建议只调高温度。应同时核对薄膜批次、刀口平整度、压力、速度和封边宽度,完成首件与小批验证后再决定参数或换件。
问:更换热封刀后首件合格,为什么还要看下一批?
答:首件只代表当时条件。下一批要继续核对薄膜批次、温度曲线和封边抽检,确认故障不复发后再恢复正常速度。
相关资料
- 稀土定制到了检验测试与质量放行先确认哪些条件 2026-08-15
- 汽油机代工到货安装前必须核对哪些现场条件 2026-08-15
- 沉砂池定制运输与交付怎样减少延期和返工 2026-08-15
- 四边封代工到了使用与维护先确认哪些条件 2026-08-15
- 汽油泵定制备件替换时怎样避免新旧条件不匹配 2026-08-15