GPS模块加工到了加工制造先确认哪些条件
GPS模块加工的难点不只是把元件焊上电路板,还要让材料批次、贴片程序、焊接参数和功能测试保持一致。工厂老板如果只看产量,到了整机联调才发现定位漂移或信号变弱,返工会牵动采购、生产和交付。本文围绕加工制造环节,说明从来料、首件、过程参数到成品测试需要确认的条件。文中图片为场景示意图。
先确认GPS模块加工的产品边界
不同用途的GPS模块加工,对定位精度、天线形式、接口和环境等级要求不同。订单和图纸应写明芯片型号、天线、连接器、屏蔽罩、板材、固件或测试版本,以及需要交付的功能数据。若客户只给了外观样件而没有测试边界,工程先把可测指标和判定条件补齐,再安排首件。边界不清时,不宜直接进入连续加工,因为后续发现差异很难判断是材料、程序还是测试方法造成的。
上游材料和程序要交什么证据
采购来料记录包括元件型号、制造商、批次、替代关系和防潮状态,工程资料包括受控图纸、贴片坐标、程序版本和测试脚本。仓库按批次分区,开封和回库都留下记录。生产领料前把元件清单与程序版本做一次比对,发现型号或封装不一致先暂停。材料替代、程序升级或设备更换,都应重新做首件并保留前后差异,避免批次问题被当成偶发操作失误。
加工过程哪些参数容易带来漂移
贴片偏移、焊接温度、回流曲线、清洗残留、屏蔽罩装配和天线连接都会影响GPS模块的信号表现。设备每天开机先确认程序、治具和关键参数,换线或换批次时做首件复核。外观检查关注虚焊、连锡、翘件和污染,功能测试关注搜星时间、定位稳定性、接口通讯和功耗。每批记录设备编号、操作者、程序版本和测试结果,便于把异常退回具体工序,而不是笼统地说“这批质量不稳”。
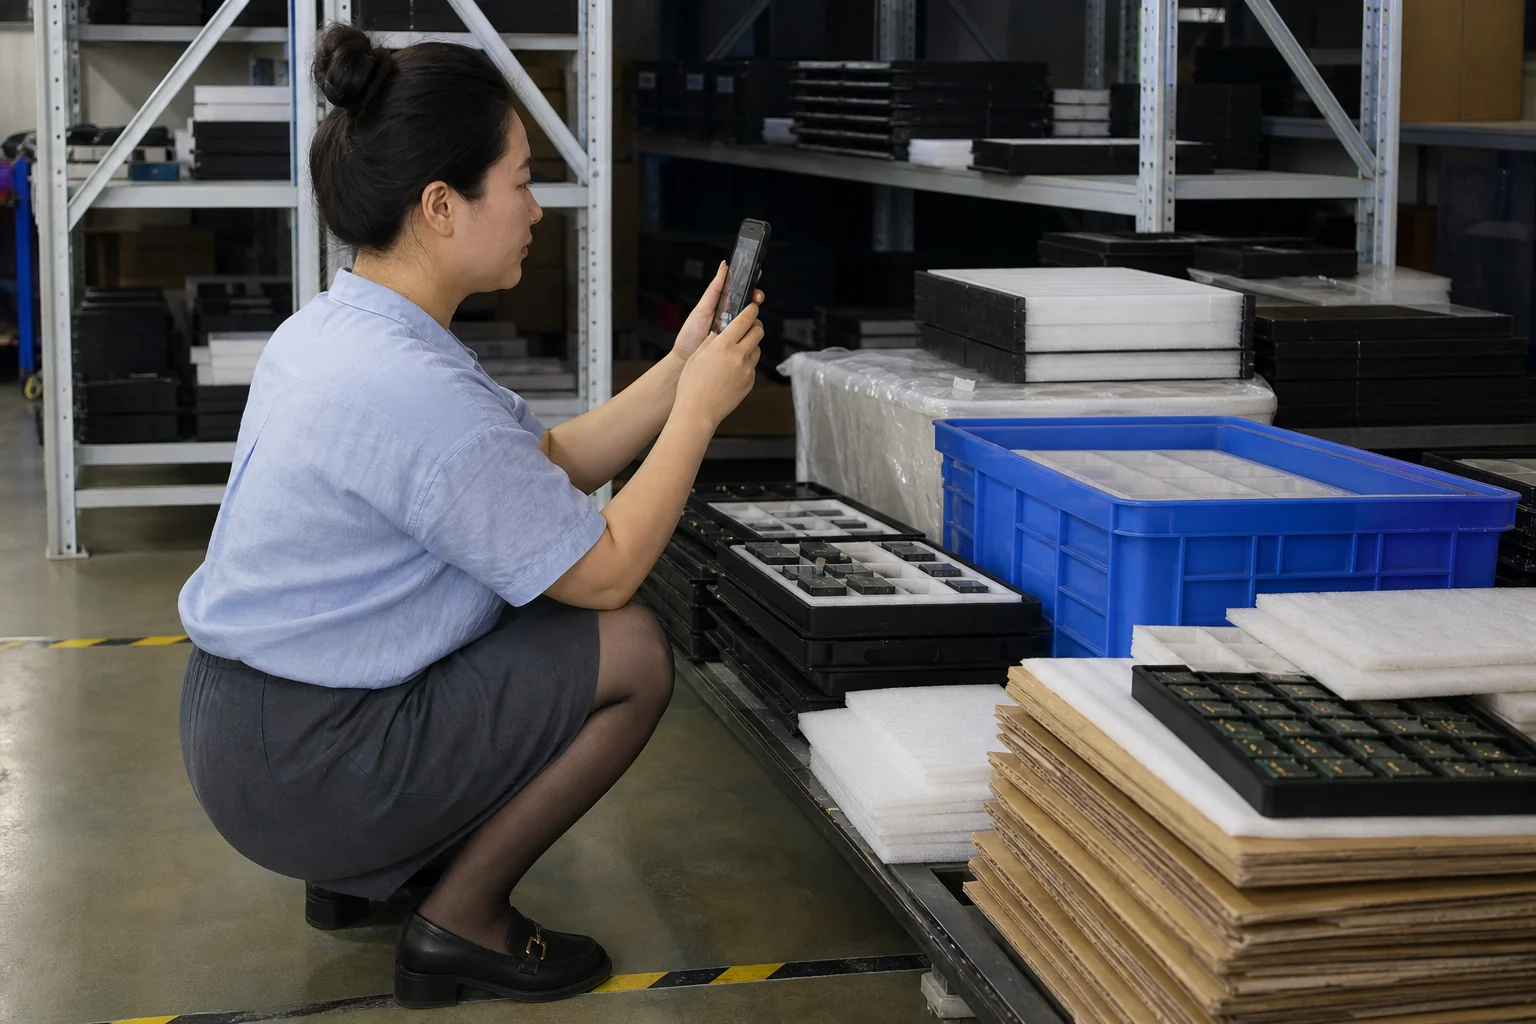
场景示意图:拍摄人员在待发区记录GPS模块加工产品、包装保护和批次状态。
首件和小批验证怎样决定是否放量
首件通过后先做小批,确认同一程序和设备条件下的外观、功能和测试数据是否稳定。小批中出现定位漂移、信号衰减或装配干涉,应先隔离,工程与质量共同复查材料、参数和测试环境。只有异常原因可解释、复验结果稳定,才能推进大批量。小批记录还要与客户样件或整机联调结果对应,避免工厂内部合格却在客户现场无法使用。
成品放行和异常交接要写清什么
用一张批次卡固定四项信息
批次卡写明材料批次、程序版本、设备和工位、抽检数量、功能数据、异常处理及放行人。质量把合格、不合格和待复验品分区,仓库按批次发料,运营或销售根据合格数量更新交付计划。若要返工,注明返工工序和复验项目;若要补测,写清测试条件和截止时间。建议按月统计计划达成率,把缺料、设备、质量和插单分别记录,下一轮GPS模块加工就能提前安排缓冲与备件。
问:GPS模块加工首件合格后,为什么还要做小批?
答:首件只能证明某一块产品在当前材料、设备和程序下符合要求,小批才能验证批次稳定性。通过小批比较外观、焊点、定位和功耗数据,可发现换料、换线或参数漂移造成的差异。若结果稳定再放量,能避免整批返工和交付延误。
问:定位漂移出现时,应该先查软件还是硬件?
答:先按批次和工序隔离,同时核对程序版本、天线、屏蔽结构、焊点和测试环境。工程与质量用记录排除材料、参数和测试方法的影响,再决定补测、返工或更换。没有完成原因确认前,不宜把问题归咎于单一环节。
问:客户临时增加测试项目,会不会影响交期?
答:会影响,需要先确认测试方法、样本数量、设备和判定标准,再评估工时与合格数量。运营或销售把新增要求书面同步给工程、生产和质量,更新小批计划和出货节点。若只能分批完成,应提前说明每批的测试范围和交付时间,避免客户收到资料不完整的产品。
相关资料
- 工厂官网首页先写什么,客户才愿意继续看 2026-06-10
- 制造业网站栏目怎么分,才不显得像套版痕迹明显的网站 2026-06-11
- 产品页不是图片册,要补齐哪些采购信息 2026-06-12
- 制造业官网改版前,先整理哪些业务资料 2026-06-18
- 工厂能力页怎么写,客户才不会只看价格 2026-06-19