
铸铝件定制加工制造遇到异常先停在哪一步
铸铝件定制进入加工制造后,遇到尺寸、接口或外观异常,先暂停放量,不要把整批送入后续工序。负责人拿确认版图纸、已签样件和本批首件做三方核对;任一项对不上,就转入试样复验。
供应商先交哪些证据
采购先索取确认版图纸、材料牌号与批次、模具或工装状态、关键尺寸记录和外观照片。技术把孔位、装配面、密封面、倒角及允许偏差标到同一清单。没有确认版资料时,“按上次做”只能算待确认信息,不能放量。
样品怎样验证
首件和样品不要只量外形。技术按确认版图纸抽查基准面、孔距、配合间隙和关键壁厚,再用配套件做实际装配。单件尺寸合格但接口卡滞,通常是公差链或基准没有在样品阶段说清楚。
把验证结果分成三种状态
尺寸、接口和外观均符合,可进入小批;局部偏差但不影响装配,要书面限定数量;基准、孔位或密封面超界,必须暂停并重做样品。三种状态分别对应继续、带条件试产和停止,不用“基本没问题”替代签字。
批量怎样防止漂移
小批开始后锁定设备、模具、刀具和关键参数,质量按首件同一基准复测。连续两件同方向偏差时,先隔离本时段在制品,再核对设备、工装和测量方法。批次差异要结合材料批号和供应商变更记录,避免把来料问题误判成操作问题。
到货怎样验收
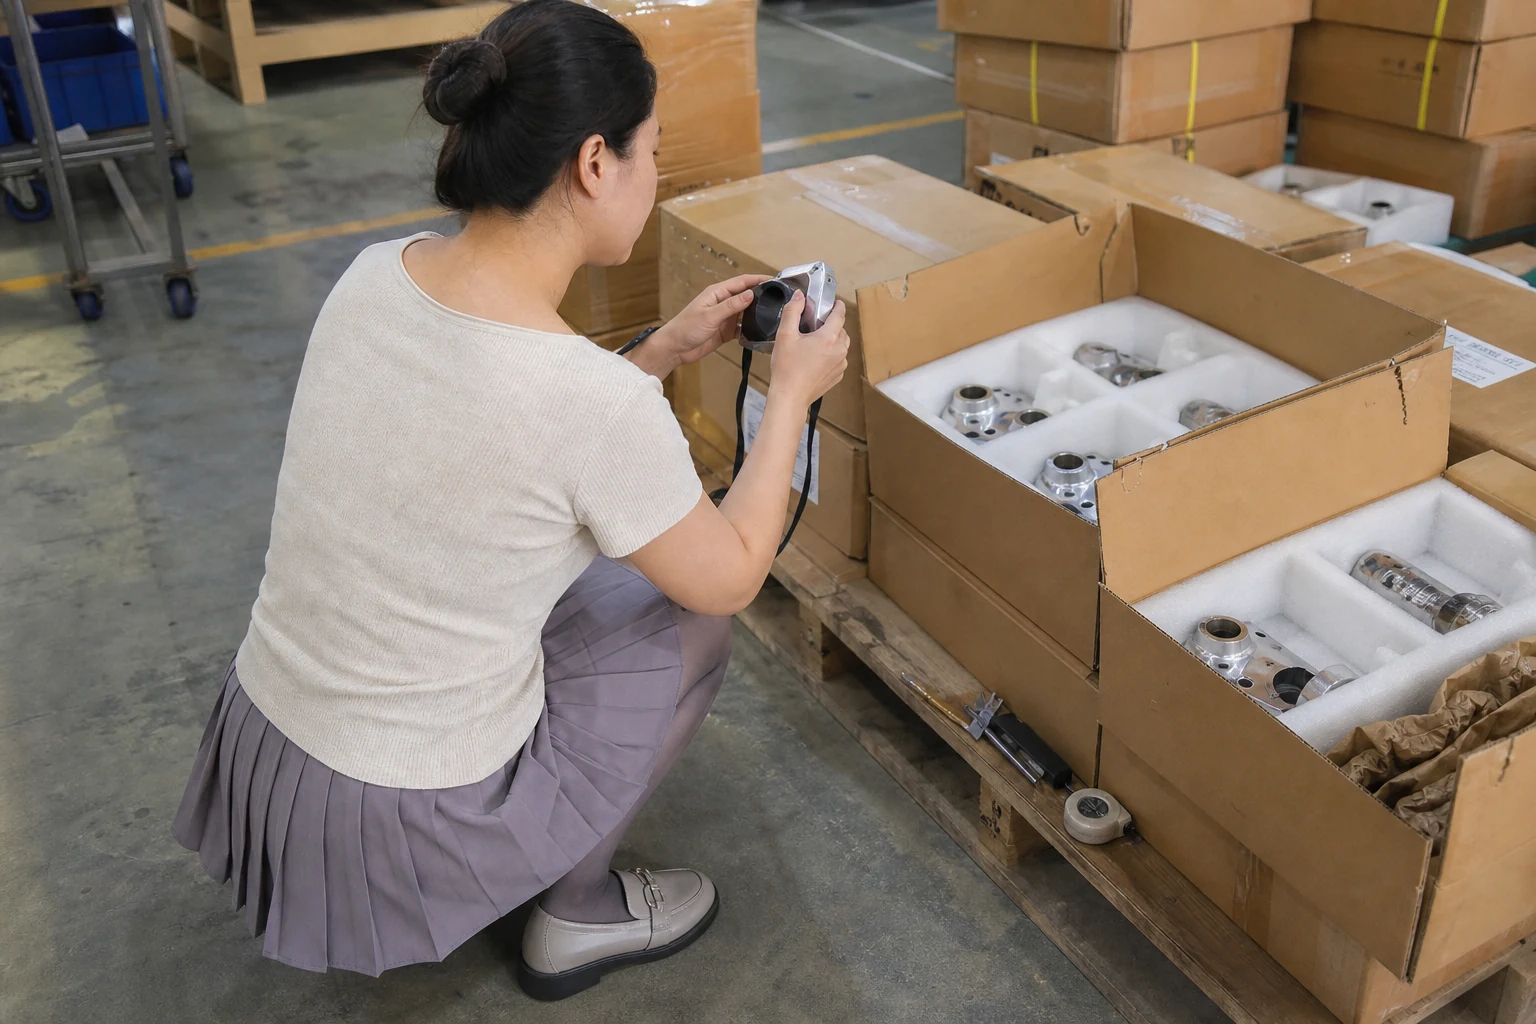
发货前核对数量、隔离标识和包装确认记录,质量抽查关键接口并拍照。到货先看包装,再按同一基准复测外观、孔位和装配面。装运前已有的磕碰不计入运输损伤,应单独记录到货损伤率。
铸铝件定制异常的停线与交接清单
用四项清单收口:确认版图纸是否唯一;首件是否完成关键尺寸与配套装配;设备、工装和材料批号是否有记录;异常件是否隔离并标明责任人。任一项缺失,生产暂停放量,技术补齐资料,质量安排复验,采购索取变更和补救计划,完成签字后再决定继续、带条件试产或重做样品。
问:铸铝件定制出现一件尺寸超差,能否先继续生产?
答:不能直接继续。先确认超差尺寸是否属于关键接口,并复测首件、测量工具和同批两件;关键接口超差或资料不一致时暂停放量,其他情况由技术书面限定试产数量。
问:样品合格但批量装配卡滞,先查哪里?
答:先查基准和公差链,再核对模具、刀具、设备参数及材料批号。样品与批量件按同一基准复测后,再安排返工或重打样。
问:供应商说可以按旧样直接补货,怎样判断?
答:只有确认版图纸、关键尺寸、材料批次和包装交接要求没有变化,并完成首件验证,才可进入小批。口头沿用旧样不能替代书面确认。
相关资料
- 水包砂定制加工制造如何判断交付风险 2026-08-14
- 钢管加工到了加工制造先确认哪些条件 2026-08-14
- 精密饮料到了质量验证先确认哪些条件 2026-08-14
- 精密保鲜到了质量验证先确认哪些条件 2026-08-14
- 精密酱料备件替换时怎样避免新旧条件不匹配 2026-08-13


