螺母定制批量推进前怎样做好外协加工验证
螺母定制要进入批量外协加工,先核对确认版图纸、材料批次、关键工艺和试装结果,再决定放量。首件尺寸合格,不代表批量公差、表面状态和装配接口都能稳定复现。总经理可以把“样件确认—小批试料—回厂检验—异常退回”设成一条闸口,证据不完整就停在对应节点。
本文只讨论螺母定制的外协加工与工序衔接,不替代企业图纸、材料规范、检验方法或客户验收条款。没有本批次实物和记录支撑的判断,需按确认版资料重新核对。
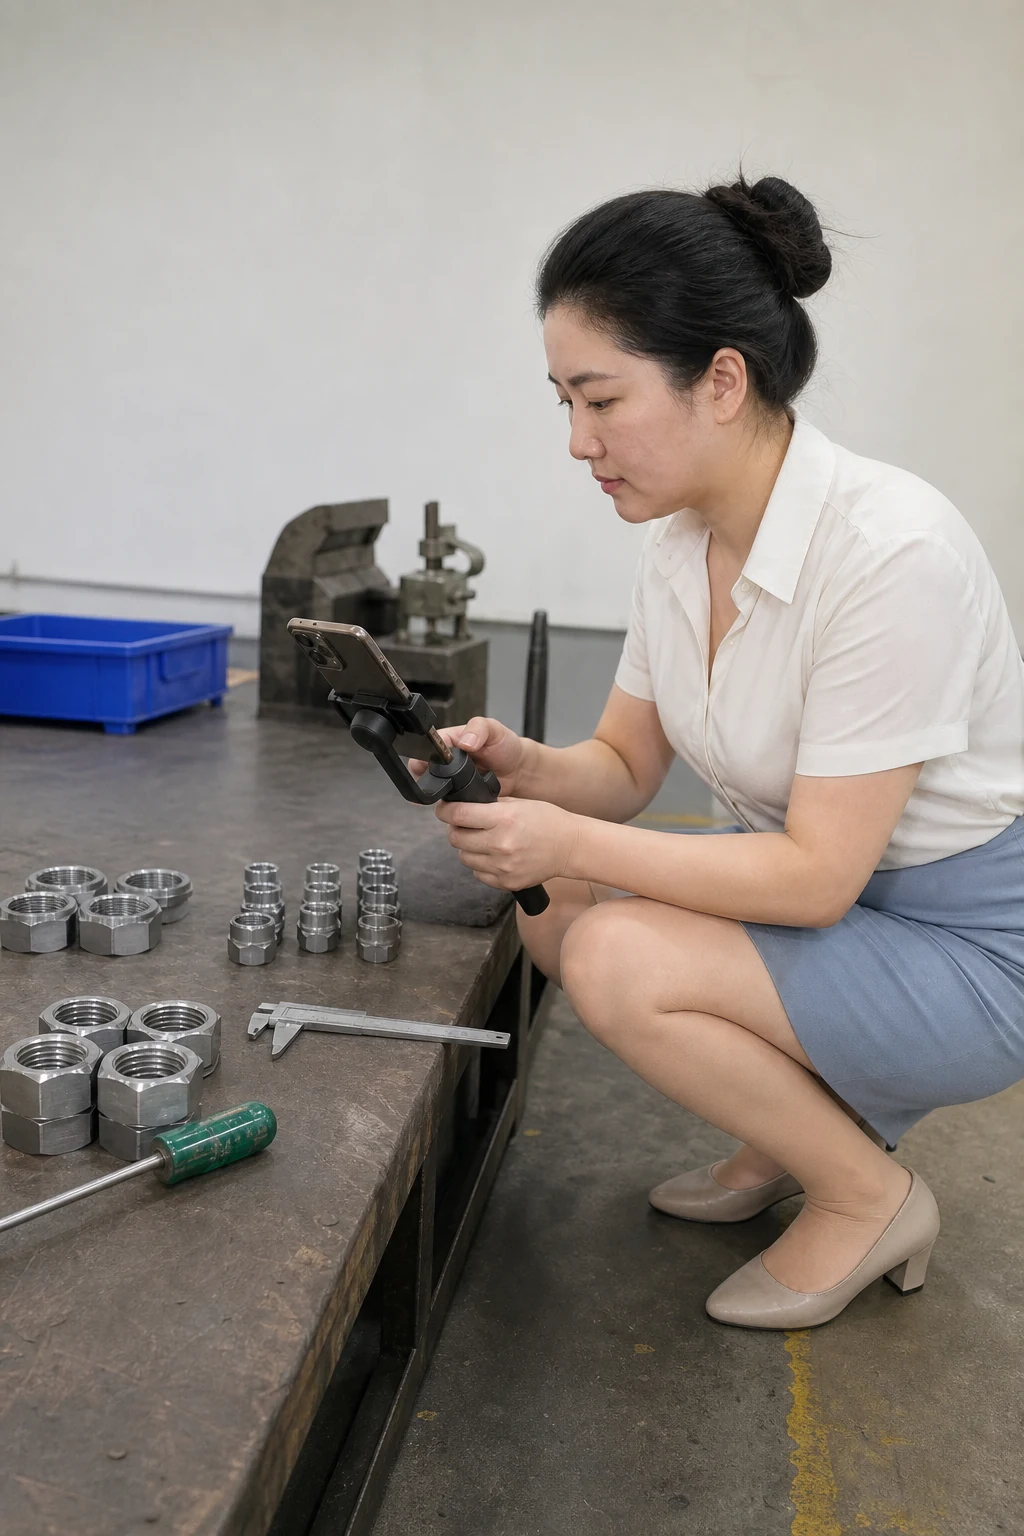
首件合格为什么不能直接放量
螺母定制的首件通常来自理想材料、单台设备和熟练调机状态,批量外协则会遇到材料批次变化、刀具磨损、设备切换和不同班次操作。样件只覆盖理想条件时,批量公差、螺纹配合和表面处理可能出现偏差。
先把确认版图纸交接到外协方
确认版图纸、规格、样件或接口清单要写清关键尺寸、螺纹规格、材料等级、表面状态和检验位置。采购负责版本和交接记录,技术负责解释关键要求,外协方负责回传工艺条件和变更通知。口头说“按上次做”不能代替版本确认。
材料牌号、等级、批次和来料记录应与样件编号绑定。若外协方更换材料来源或热处理、表面处理工艺,原样件结论只作参考,不能直接沿用到新批次。
两类外协方案怎样比较证据
比较两家外协方案时,至少看质量、交期和异常处理三项证据。质量看检验报告和批次记录,交期看排产、入库和交付节点,异常处理看是否有隔离、返工、复验和责任人记录。只看报价和首件照片,无法判断批量稳定性。
一家外协方报价低但没有过程记录,另一家报价略高却能提交材料批次、工艺参数和小批试装记录,技术和采购应把返工、等待和回厂复验时间一并折算。真正的成本边界在异常发生后才会显现。
小批试料要覆盖真实条件
小批验证不能只做一个规格、一个班次。应按计划使用的材料批次、设备、刀具或工装进行试料,并抽取正常件和边界件做尺寸、螺纹配合及表面状态检查。必要时用真实配套件试装,确认下游装配不会因公差叠加而返工。
继续、暂停和退回的条件
确认版资料一致、材料批次可追溯、关键工艺可复现、检验报告齐全且试装通过时,可以推进批量;材料或工艺变更未确认、批次记录断开、试装需要临时改配,或异常件没有隔离时,应暂停放量并退回技术和采购共同确认。
小批记录要写清投入批次、外协设备、工艺参数、检验项目、异常数量和复验结论。下一批采购遇到相同问题时,企业可以判断是供应商变更、工艺漂移还是图纸版本造成,而不是再次从零排查。
回厂检验怎样避免责任模糊
外协件回厂后,质量先核对包装、批次、数量和外观,再按确认版图纸抽检关键尺寸和螺纹配合。包装确认、装载、运输和到货验收记录可以证明交接状态,但不能替代过程检验。发现异常时先隔离,不要把待确认件混入合格区。
如果尺寸合格但装配不顺,技术要检查公差叠加和接口要求;如果表面状态异常,采购要追溯材料或处理工艺变更;如果数量或包装不符,仓储和外协方共同核对装运记录。一个异常只设置一个牵头人,避免多头退回。
用样品与批量一致率复盘放量决定
样品与批量一致率用于比较确认样件与批量件在关键尺寸、配合和外观上的一致程度。它只作为企业内部复盘口径,不是统一行业标准。若一致率下降,先按材料批次、设备工装、班次和外协变更分组,再决定增加小批、调整工艺或更换供应方案。
总经理每月看一次样品与批量一致率,同时看返工数量、回厂等待时间和异常关闭日期。指标下降但没有对应原因和动作,不能算完成复盘。
三类证据如何核对本轮结论
第一类是包装确认、装载、运输和到货验收记录,用来判断外协件回厂时的交接状态;第二类是打样、试料、试装或小批验证记录,用来判断样品能否代表批量;第三类是来料、过程、成品或性能检验报告,用来确认结果是否符合确认版要求。三类证据要能对应同一批螺母定制件。
常见问题
问:首件合格后,能否要求外协方直接做大批量?
答:不能直接要求。先确认材料、工艺、检验和试装条件与首件一致,并用小批验证覆盖真实批次;条件变化时要重新设置放量门槛。
问:外协方只提供尺寸报告,是否足够放行?
答:通常不够。还要核对材料批次、关键工艺记录和包装交接,才能判断尺寸稳定性与责任边界。资料缺项时先隔离或补证。
问:螺母装配不顺,是外协尺寸问题还是下游接口问题?
答:先把确认版图纸、检验报告和真实试装记录放在一起,对照螺纹、公差和配套件。证据不足时不要直接返工,应由技术牵头确认原因后再决定动作。
相关资料
- 稀土定制到了检验测试与质量放行先确认哪些条件 2026-08-15
- 汽油机代工到货安装前必须核对哪些现场条件 2026-08-15
- 沉砂池定制运输与交付怎样减少延期和返工 2026-08-15
- 四边封代工到了使用与维护先确认哪些条件 2026-08-15
- 汽油泵定制备件替换时怎样避免新旧条件不匹配 2026-08-15