炒货加工检验测试与质量放行遇到异常先停在哪一步
炒货加工进入检验测试与质量放行时,先核对设备、环境、原料批次和过程参数;任一条件偏离确认范围,就先隔离该批并由质量与生产复验,不能直接放行。本文讨论炒货加工在检验测试与质量放行环节的工艺稳定问题,适合总经理安排生产、质量和技术处理批次波动。
异常先看哪一批、哪台设备
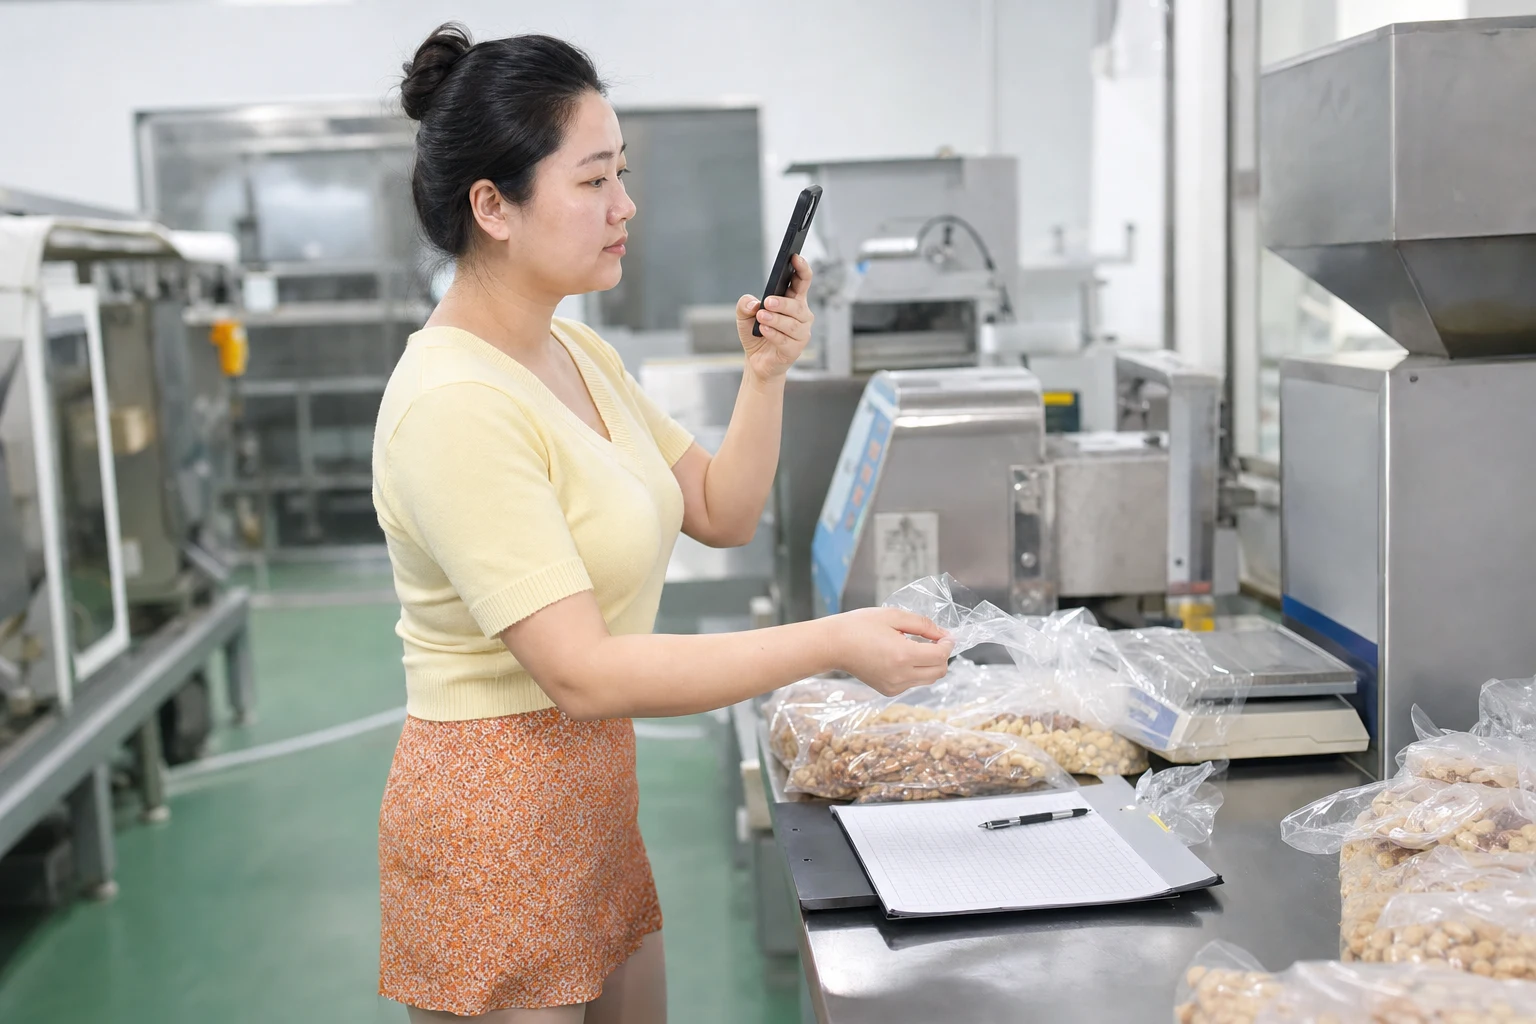
当成品色泽、脆度或含水状态出现波动,质量先标记批次和生产时段,保留现场实物;生产同时锁定设备编号、班次和操作人员。单看成品现象无法判断原因,必须把原料批次记录与过程参数记录放在一起核对。
如果同一批原料在不同设备上表现不同,优先检查设备温度、传送速度和接触面清洁;如果不同批次在同一设备上变化,采购补充来料等级、产地和含水资料。记录能对应批次时,技术再决定是否调整参数。
设备、环境变化怎样影响结果
炒货加工的检验结果会受设备温度稳定性、装载量、环境湿度和人员操作影响。生产记录显示参数在本批中途发生变化时,质量应把变化点前后的样品分开检验;技术确认参数回到确认范围,才允许小批复验。没有参数记录,结论只能按确认版资料核对,不能用“设备正常”替代证据。
把过程参数和材料利用率连起来
材料利用率可按“形成合格产品的材料量 ÷ 实际领用材料量”计算。换线、过火或重复筛选增加损耗时,要在同一批次单独记录。材料利用率下降且成品合格率没有改善,生产应暂停继续投料,技术排查参数漂移,质量保留复验样。
质量放行要看三类证据
质量放行至少要有材料牌号、等级、批次和来料记录,设备、工装、环境和关键工序记录,以及来料、过程或成品检验报告。三类证据能够互相对应,才可以判断异常来自上游材料还是本环节条件。若供应商更换原料或包装,采购补充变更记录,技术重新确认试料边界。
总经理可要求质量把异常批次分为继续、小批验证和退回三种状态。继续生产的条件是参数稳定、复验合格且记录齐全;小批验证用于资料完整但表现尚未覆盖的情况;任一关键记录缺失或复验仍超出范围,应暂停并升级确认。
异常退回位置和责任分工
质量负责隔离、抽样和复验,生产负责冻结参数并记录调整,技术负责判断工艺窗口,采购负责追溯材料批次和供应商变更。若异常在上游材料已发生,退回采购与供应商确认;若异常只在本工序出现,退回生产和技术处理;无法区分时,保持隔离,不把责任推给下游。
下一批开工前,安排同批原料复查和设备点检。复查通过才继续;复查失败则暂停放量并由总经理组织会签。这样可以把返工、损耗和交付影响留在本批次内处理。
问:炒货加工出现色泽不一致要先停机吗?先暂停该批放行并保留现场样品。质量核对原料批次、设备温度和时间记录,生产确认参数变化,复验结果回到确认范围后再决定继续。
问:没有完整的过程参数记录能否按经验放行?不能只凭经验放行。应补齐设备、工装、环境和关键工序记录;资料缺失时,质量隔离批次,技术安排小批复验。
问:怎样判断调整后可以恢复生产?调整后要用同批原料做复验,并确认材料利用率没有异常下降;复验合格且记录齐全,才可恢复该批生产。
更多工厂经营资料可参阅工厂官网策划与建设栏目,本文结论仍以现场记录和实物复验为准。
相关资料
- 工厂官网首页先写什么,客户才愿意继续看 2026-06-10
- 制造业网站栏目怎么分,才不显得像套版痕迹明显的网站 2026-06-11
- 产品页不是图片册,要补齐哪些采购信息 2026-06-12
- 制造业官网改版前,先整理哪些业务资料 2026-06-18
- 工厂能力页怎么写,客户才不会只看价格 2026-06-19

