电熨斗加工批量交付不稳定?先把三张记录表对上
电熨斗加工进入批量生产后,最怕的不是单个不良,而是同一批订单在不同班次出现尺寸、外观或通电性能差异。老板不需要先研究复杂术语,只要把材料批次、首件确认和出货抽检三张记录表对上,就能判断问题出在来料、设备还是操作。
先锁定材料批次,再安排投料
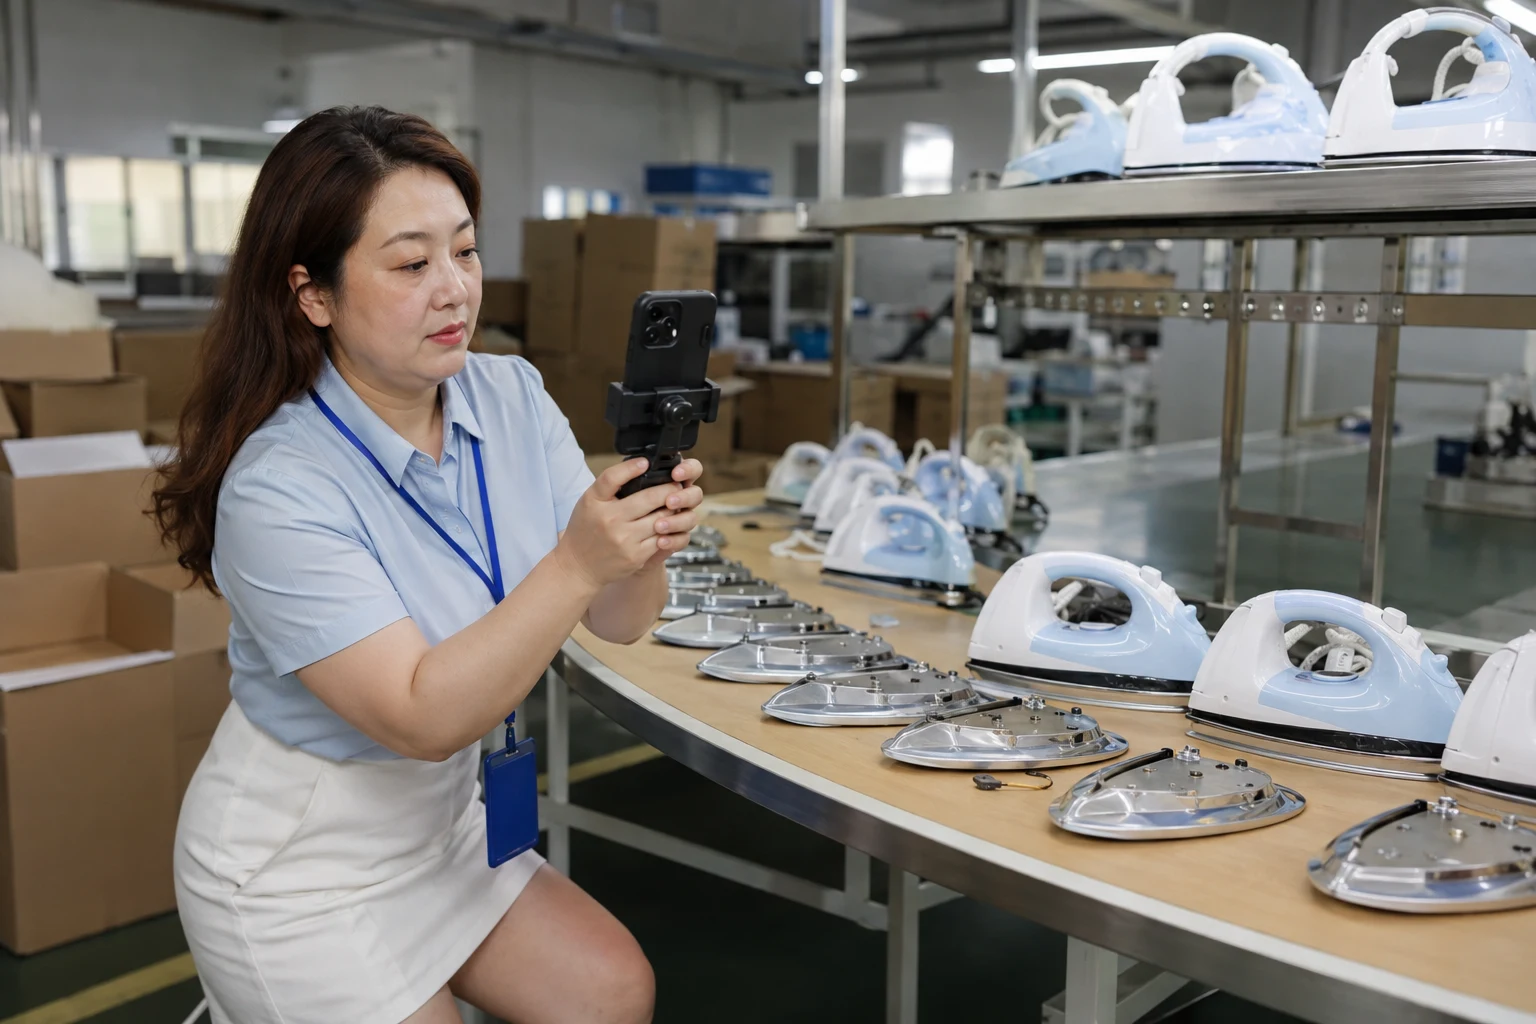
采购收到订单后,应把底板材质、厚度、公差、表面状态和供应商批次写进确认单。仓库按炉批号分区存放,领料单注明数量和库位。标签、质保书和入库检验结果缺一项,生产就先停在待确认状态,避免不同批次混用后无法追溯。
如果更换供应商,技术人员要先做小样,记录加热温度、压合时间和关键尺寸。小样未通过时不能直接放大生产;通过后也要把样品编号贴在工艺卡上,方便班组按同一版本执行。
首件确认要让生产和质量同时签字
首件不只看外观。生产填写设备编号、模具或工装状态和实际参数,质量记录底板平整度、外壳配合、温升和通电结果,销售或跟单确认客户关注的颜色与包装。三方在同一张首件单上签字,量产才有可对照的基准。
用小频次抽检盯住班次差异
连续生产时可按班次或每两小时抽取样品,记录合格数量、返工数量和主要缺陷。若某个班次连续两次偏离首件参数,先暂停放量,复核温控、压合压力和操作手法,再决定是否恢复。不要等到整批包装后才发现问题。
出货前把三张表合并成一页
出货检验单列出抽检数量、关键尺寸、外观、通电和包装状态,并填写对应的材料批次与首件编号。仓库根据这页单据核对箱数和标签,跟单把客户要求逐项勾选。这样即使客户反馈异常,也能在当天找到生产班次和供应商批次。
每周例会上只看三项经营结果:一次交检合格率、返工工时和准时交付率。把异常按材料、设备、操作三类归档,连续两周同类问题就安排专项改善;改善后仍无变化,再与供应商讨论退换料或价格调整。
给老板的落地动作
今天可以先做一次小检查:随机抽一箱成品,反查材料标签、首件单和出货检验单是否能在十分钟内找齐。找不齐的地方就是管理断点。把责任人、完成时间和复核人写在清单上,下一批订单按同样方法执行,批量稳定性会比单纯催产量更快改善。
当客户要求交期很紧时,计划员仍要给首件确认留出时间。可以把订单拆成“试产、放量、抽检、包装”四个节点,每个节点设置负责人和完成时点。任何节点未完成,不用口头催促替代签字记录。这样生产安排与销售承诺有同一份依据,临时插单也能看出会影响哪一批交付。
设备维护记录也要与批次关联。温控器、压合工装或测试仪器更换后,维修人员填写时间、原因和校准结果,生产在首件单上注明设备状态。若只有某台设备出现异常,质量可以快速缩小排查范围,不必把整条线的成品全部返检。
对外报价时,销售不要只报单件价格。可把合格率、包装方式、抽检比例和交期写进确认邮件,客户临时变更要求时同步更新版本号。经营上少一次返工,就能节省人工、物流和占用产能的成本;这些节省应在月度复盘中量化。
如果团队规模较小,先用纸质表格或共享表格即可,关键是字段固定、编号连续、当天填写。每周由负责人抽查一批,发现漏填马上补齐并说明原因,连续三周保持完整后再考虑增加自动化工具。
相关资料
- 工厂官网首页先写什么,客户才愿意继续看 2026-06-10
- 制造业网站栏目怎么分,才不显得像套版痕迹明显的网站 2026-06-11
- 产品页不是图片册,要补齐哪些采购信息 2026-06-12
- 制造业官网改版前,先整理哪些业务资料 2026-06-18
- 工厂能力页怎么写,客户才不会只看价格 2026-06-19