级进模定制在检验测试与质量放行为何容易出现批次差异
级进模定制在检验测试与质量放行环节出现批次差异时,先停在放量和装配之间,隔离异常批次并核对关键尺寸、公差、接口和材料状态,再决定补检、返工或重新打样。样品合格不等于批量可以直接放行;只要实物、试装或复验记录对不上,就不能继续交付。
本文围绕级进模定制的质量放行,说明老板、技术、生产和质量人员如何用现场证据判断样品与批量的一致性,避免上下游尺寸叠加后无法配合。
先看哪些批次信号
样品与批量出现孔位偏移、接口卡滞、边缘毛刺或尺寸波动时,先暂停放行。质量人员把样件、首件和批量件按批次分开,记录发现时间、工位和数量。若同一批次连续出现异常,不要用挑选合格件的方式掩盖问题。
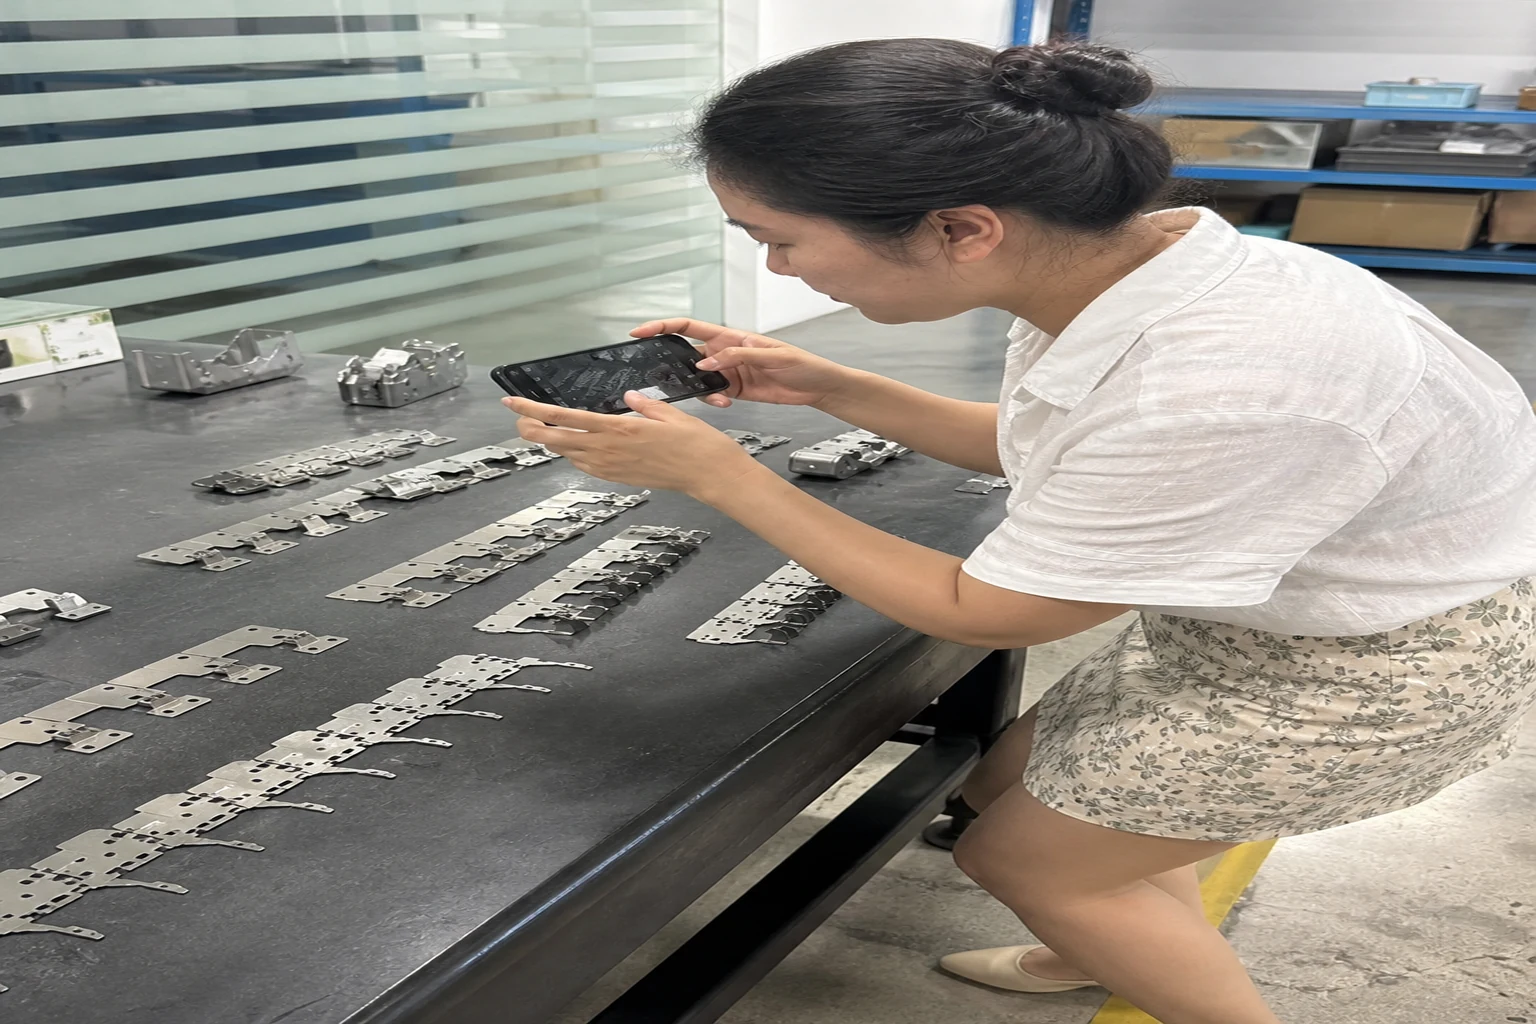
现场拍摄模具、零件、装配位置和测量状态,形成真实原料、零部件、工序、包装或安装现场照片。照片标注设备、批次和时间,便于后续复核。
上下游尺寸为什么会叠加
单件尺寸看似合格,叠加公差后仍可能无法装配。技术人员应依据确认版图纸、尺寸公差和接口清单,把模具冲压尺寸、后续折弯或装配基准放在同一张表中。供应商换料、模具修模或工艺调整时,记录生效批次,不能沿用旧样品结论。
发现材料厚度、硬度或表面处理变化时,先做小批试制,验证接口和装配动作。记录包含材料批次、模具状态、操作参数和判定人,避免把系统误差归咎于某个工位。
检验测试中应保留哪些证据
小批验证要覆盖正常批次和边界批次,检查关键尺寸、孔位、接口、装配间隙和外观。把结果写入打样、试料、试装或小批验证记录,并与现场照片一一对应。样品未覆盖实际材料或工况时,不得直接放大到量产。
质量放行前,对照测量数据和装配反馈。若数据缺失、工具未校准或样品编号不清,状态保持待判定,先补齐证据再决定继续。
批次差异出现时先停在哪一步
一旦发现批量与样品不一致,生产先停在质量放行,仓库隔离异常批次,技术核对模具和接口,采购确认材料批次。质量人员填写不合格、隔离、返工、报废和复验记录,写明数量、原因、处置方式和复验结果。
若只是测量或标签错误,补齐记录后可重新判定;若实物尺寸或接口确实超出边界,转入返工或重新打样。没有复验结论前,不得把异常批次混入正常装配。
用实际总成本偏差决定是否放行
企业可以用实际总成本偏差=实际材料、工时、损耗、返工与交付成本-确认预算复盘质量放行。统计时把计划内试样和设计变更单列,不能与批次异常混在一起。偏差扩大时,先查现场照片、试装记录和不合格复验记录,确认是材料、模具、工艺还是交付安排造成。
当样品、批量、接口和复验结果都能对应,质量负责人再签字放行。采购、技术、生产和质量完成各自确认后,才进入后续装配或交付;条件变化时重新打样验证。
现场问答
问:级进模定制为什么样品合格,批量却装不上?
答:先核对样品与批量的关键尺寸、公差、接口和材料批次,再检查上下游配合条件。只要有一项记录缺失,就暂停放量,重新做小批验证。
问:哪些项目必须在质量放行前复核?
答:复核关键尺寸、孔位、接口、材料状态和装配动作,并把实物照片、试装记录和不合格复验记录关联到同一批次。没有证据链时,不能直接放行。
问:批次差异出现时先停哪一步?
答:先停在质量放行和后续装配之间,隔离异常批次,记录样件和批量差异。质量与技术确认原因后,再决定返工、补检或重新打样。
相关资料
- 工厂官网首页先写什么,客户才愿意继续看 2026-06-10
- 制造业网站栏目怎么分,才不显得像套版痕迹明显的网站 2026-06-11
- 产品页不是图片册,要补齐哪些采购信息 2026-06-12
- 制造业官网改版前,先整理哪些业务资料 2026-06-18
- 工厂能力页怎么写,客户才不会只看价格 2026-06-19


